Ячеистый бетон
Опыт производства и применения ячеистого бетона автоклавного твердения
26.05.2010 - 12:53
Оргкомитет 6-й Международной научно-практической конференции
ОПЫТ ПРОИЗВОДСТВА И ПРИМЕНЕНИЯ ЯЧЕИСТОГО БЕТОНА
АВТОКЛАВНОГО ТВЕРДЕНИЯ
220005 Минск, ул. Платонова, 22, к. 705.
Тел./факс (++375 17) 292 49 56, 292 79 43, 292 79 44, моб. (++375 29) 611 66 20
E-mail: bsr@telecom.by
26 - 28 мая 2010 г.
ИНФОРМАЦИОННОЕ ПИСЬМО
ОАО “Минский КСИ”: рывок в развитии
Архитектура и строительство №8 (207) 2009 г.
09.01.2010 - 19:01
Современный цех по выпуску газосиликатных изделий европейского качества введен в эксплуатацию на Минском КСИ 2 июля – по старой доброй традиции накануне большого государственного праздника: 65-й годовщины освобождения Минска от немецко-фашистских захватчиков и Дня Независимости Республики Беларусь. Пуск новой технологической линии состоялся в торжественной обстановке с участием заводского коллектива, представителей правительства, парламента, Министерства архитектуры и строительства, предприятий и организаций, внесших свою лепту в ее создание. Но самое главное, как особо подчеркивали работники комбината, он не был демонстрационным, пробным. С этого момента началась промышленная эксплуатация линии в круглосуточном режиме и пошел отсчет объемов выпуска едва ли не самых востребованных сегодня на строительных площадках города ячеистобетонных блоков высокого качества.
Автоклавная обработка. От чего зависит качество?
23.07.2008 - 14:26
Автоклавная обработка. От чего зависит качество?
И как на него влиять?
Автоклавная обработка является одной из важнейших операций при изготовлении изделий из ячеистого бетона. Ее режимы напрямую влияют на такие качественные характеристики готового продукта, как морозостойкость, усадка при высыхании, прочность при сжатии, внешний вид изделий (отколы, трещины). Базовое понимание процессов проходящих в автоклаве важно как при полностью автоматическом регулировании работы автоклава, так и при ручном управлении.
В данной статье мы кратко обобщим опыт, накопленный на заводах холдинга «Aeroc International» в автоклавной обработке.
Процесс изготовления ячеистого бетона.
В этом разделе представлен краткий обзор всего процесса изготовления ячеистого бетона, поскольку определенные операции, входящие в этот процесс, напрямую влияют на поведение материала при автоклавной обработке.
Ячеистый бетон изготавливается из вяжущих, песка или золы, газообразователя и воды. Вяжущие - известь и цемент содержат СаО, который имеет решающее значение для процесса. Песок или зола вводит в процесс SiO2. Из компонентов: СаО, SiO2 и Н2О в автоклаве при воздействии высокого давления и высокой температуры образуется новый минерал – тоберморит (С4S5H5).
Собственно, образование новых минералов тоберморитовой структуры и возводит ячеистый бетон автоклавного твердения ( в просторечии – газобетон) совершенно в другой ранг по сравнению с неавтоклавным ячеистым бетоном (пенобетоном). Автоклавная обработка обеспечивает значительно более высокие физико-механические характеристики изделий из газобетона в сравнении с пенобетонными изделиями.
Химические процессы, происходящие на разных стадиях производства можно представить в следующем виде:
1. Химическая реакция выделения водорода на стадии образования пористой структуры в сырце:
2. Химическая реакция образования минералов на стадии набора сырцом пластической (транспортной) прочности:
3. Химическая реакция образования новых минералов (тоберморита) на стадии автоклавной обработки:
Для наиболее полного протекания реакций в процессе автоклавной обработки необходимо, чтобы исходные материалы имели достаточно тонкодисперсную структуру. На стадии помола к кремнеземистому компоненту добавляется гипсовый камень, который служит в первую очередь для регулирования реакций в автоклаве, а также ускоряет набор сырцом необходимой пластической прочности.
В смесителе сырьевые материалы перемешиваются, причем на качество перемешивания могут влиять как время смешивания, так и последовательность введения в смеситель сырьевых материалов. На выходе из смесителя должны быть обеспечены высокая гомогенность и определенная вязкость смеси.
Один из важнейших параметров – температура смеси на выходе из смесителя, которая очень сильно влияет на дальнейший процесс. При вспучивании газомассы и наборе сырцом необходимой для резки пластической прочности температура в массиве растет. Огрубляя, можно сказать, что рост температуры продолжается примерно 1-1,5 ч; дальнейший рост составляет лишь 1-3°С. Однако температура в массиве распределяется неравномерно, она уменьшается в слоях, которые контактируют с бортами заливочной формы и воздухом.
Так как температура массива и ее распределение являются важными для некоторых этапов автоклавной обработки, хочу обратить особое внимание на то, что все заводы «Aeroc» оснащены тепловыми тоннелями, которые препятствуют охлаждению массивов через стенки заливочных форм. Кроме того, заливочные формы первого цикла всегда доводятся в тепловых тоннелях до температуры, примерно соответствующей температуре заливки.
При резке массивов большое внимание уделяется отсутствию сквозняков, особенно - в зимнее время. Разрезанные массивы также находиться в тепловых тоннелях, которые препятствуют понижению температуры поверхности сырца, так как передача тепла в ячеистый бетон при автоклавной обработке происходит тем быстрее, чем выше его температура при загрузке в автоклав.
Этапы автоклавной обработки.
При разработке режимов автоклавной обработки и привязке их к конкретному технологическому циклу необходимо учесть очень много факторов и особенностей того или иного производства: качество сырьевых материалов, параметры смеси (температура и отношение В/Т), номенклатура выпускаемой продукции (размеры, наличие армирования, плотность ячеистого бетона), расположение запариваемых массивов в автоклаве, условия и время выдержки перед автоклавной обработкой и другое.
Автоклавная обработка принципиально разбивается на четыре этапа:
1. подготовка ячеистого бетона к подъему давления;
2. подъем давления;
3. изотермическая выдержка ячеистого бетона при определенной температуре и давлении;
4. сброс давления и подготовка изделий к выгрузке из автоклава.
Первый этап может включать (вместе или раздельно) следующие мероприятия:
1) Продувка или предварительный подогрев изделий без давления.
2) Предварительный подогрев изделий при давлении.
3) Вакуумирование.
Целью первого этапа являеться оптимальная подготовка сырца и среды в автоклаве ко второму этапу процесса- подъему давления.
Из опыта нашей работы следует, что для изделий, внутренняя температура которых менее 800С, наиболее предпочтительным из вышеуказанных мероприятий первого этапа является вакуумирование.
За счет снижения давления в автоклаве вода, находящаяся в материале, начинает кипеть. Кипение воды начинается в самой теплой части массива, а именно - во внутренней его области. При дальнейшем снижения давления, кипение продвигается от внутренней области массива наружу, что приводит к полному удалению воздуха из материала. При этом сам материал разогревается, температура по толщине массива выравнивается.
Необходимый вакуум зависит от конечной температуры массива и, как правило, составляет 0,5бар. Максимальное разряжение достигается через 25-30минут, и далее поддерживаться в течение 15-25минут. Вакуумирование необходимо производить при горячем автоклаве (температура стенки автоклава должна быть не менее 800С). Эту температуру всегда легко сохранить в условиях постоянного производства. В противном случае перед началом процесса автоклавной обработки автоклав необходимо предварительно разогреть без продукции.
Причинами плохого ваккумирования могут быть неисправности, связанные с вакуумной задвижкой, системой автоматического управления, а также неудовлетворительное функционирование вакуумного насоса.
Второй этап - подъем давления – заключается в разогреве материала до температуры изотермической выдержки (как правило 190-1930С). Разогрев происходит, главным образом, благодаря конденсации горячего пара на относительно холодной поверхности массивов, температура которых в начале процесса ниже температуры насыщенного пара. Образующейся конденсат переносит тепло в ячеистый бетон. Конденсация воды из пара может происходить как в виде капель воды, так и в виде закрытых водяных пленок. В какой форме это происходит, зависит, в первую очередь от разности температур между паром и ячеистым бетоном. Образование закрытых пленок препятствует теплопередаче, что крайне не желательно.
Для получения качественных изделий подъем давления следует производить в три этап:
от -0,5бар до 0бар ---- 30-45мин.
от 0бар до 3бар ---- 30-45мин.
от 3бар до 12бар ---- 65мин.
Если на изделиях появляются отколы и трещины, то подъем давления на первых двух этапах необходимо вести медленнее. Однако если увеличение времени каждого из этапов до 60 минут не дает должного эффекта, нужно вмешаться в процесс заливки: изменить параметры смеси.
При достижении ячеистым бетоном температуры 1500С начинается ускоренный экзотермический разогрев массивов за счет энергии, освобождающейся при образовании гидросиликатов.
Особое внимание следует обратить на то, что остановка подъема давления и, тем более, его понижение может привести к разрушению ячеистого бетона избыточным внутренним давлением. Особенно это характерно для армированных изделий и бетонов, плотность которых более 500кг/м3. Изотермическая выдержка проводится в течении определенного времени при заданных давлении и температуре, которые обеспечивают достаточно глубокое протекание химических реакций образования новых минералов.
Оптимальная температура изотермии при производстве ячеистого бетона составляет 190-1930С, рабочее давление в автоклаве – 11,5-13бар. Время выдержки зависит как от номенклатуры продукции (мелкоштучные блоки или армированные изделия), так и от ее плотности. Для плотности 350-500кг/м3 оптимальное время выдержки составляет 360минут при давлении 12бар.
Если сырьевые материалы подобраны правильно, а рецептура рассчитана корректно, в автоклаве на стадии выдержки происходит самопроизвольный рост давления без подачи в автоклав пара.
Сброс давления должен проводиться плавно. Продолжительность сброса давления зависит, в основном, от номенклатуры продукции и от плотности изделий. Для плотностей 350-500кг/м3 оптимальное время сброса по нашему опыту, составляет 90мин. Для изделий плотностью 600кг/м3 и более, а также армированных изделий, продолжительность сброса увеличивается, а сам сброс проводится ступенчато с разными градиентами.
Изображение процесса в виде графика
Причины дефектов в материале, которые возникают при автоклавной обработке и пути их устранения.
1. Не затвердевшие участки массива
|
|
|
Не затвердевшие участки массива внешне выглядят как темные пятна, расположенные в средней части блока. Появляются в случае, когда при автоклавной обработке температура бетона в этих областях не достаточна для образования гидросиликатов. Причиной может послужить не достаточность вакуумирования, в результате которой вода в этих зонах не закипает и воздух при этом не вытесняется. В данном случае увеличение времени экзотермической выдержки эффекта не дает.
Для устранения данного дефекта необходимо увеличить глубину вакуума и время выдержки при отрицательном давлении. Также в этом случае можно прибегнуть к комбинации продувки и вакуумирования. Если при осуществлении этих действий ситуация не изменится, необходимо вмешаться в процесс дозирования и смешивания: снизить на сколько это возможно отношение В/Т и увеличить внутреннюю температуру в массиве до 80-85 оС.
2. Отколы и трещины
|
|
|
Механизм образования этих дефектов следующий: пар конденсируется не только на поверхности материала, но и в толще массива. До тех пор, пока ячейки полностью не заполнены водой, разрушений не возникает, но как только начинает конденсироваться слишком много воды, внутри материала возникает значительное напряжение, которое в последствии приводит к разрушению.
Разрушения могут быть разной степени тяжести: от тонких волосяных трещин до сильных поверхностных разрушений.
Итак, отколы появляются всегда, когда в автоклав подается слишком много пара за единицу времени. Поэтому при возникновении отколов и трещин следует увеличить длительность подъема давления на первых двух этапах - от -0,5бар до 0бар и от 0бар до 3бар, соответственно. Если же при увеличении длительности подъема давления результат не получен необходимо изменить некоторые параметры.
Первый параметр - это температура массива, до начала автоклавной обработки: чем холоднее массив, тем больше воды в нем конденсируется. Поэтому необходимо провести ряд мероприятий исключающих остывание массива, а именно: предусмотреть наличие подогреваемых камер предавтоклавной выдержки, увеличить конечную температуру сырца, исключить сквозняки.
Второй и самый решающий параметр - это количество воды, которое имеется в массиве при загрузке его в автоклав.
Когда материал формуется с высоким отношением В/Т он содержит в себе очень много воды. Для автоклавной обработки на единицу массы воды сырца требуется четырехкратное по массе количество пара. Избыток воды в сырце ведет к увеличению расхода пара. В результате в материал начинает впитываться излишнее количество конденсата, что неминуемо приводит к откалыванию бетона. Единственный выход из такой ситуации - пересмотр существующих рецептур с целью снижения отношения В/Т.
Оптимальное отношение В/Т для изделий плотности 350-500кг/м3, производимых по литьевой технологии, должно находится в пределах 0,6-0,67.
Автор статьи надеется на отклик специалистов, занимающихся изготовлением изделий из ячеистого бетона автоклавного твердения, а также на то, что обобщение нашего опыта поможет дальнейшему совершенствованию производств, работающих по литьевой технологии и, как следствие этого, выпуску продукции более высокого качества.
Технология высокопрочного ячеистого бетона
23.07.2008 - 14:02
Технология высокопрочного ячеистого бетона
Введение. В настоящее время предприятиями Республики Беларусь выпускается около 2,5 млн м3 ячеистого бетона в год, при этом к 2015 году существующие мощности по его производству планируется увеличить примерно в 2,1 раза /1/. Такая тенденция обусловлена в первую очередь энерго- и ресурсосберегающим направлением современной технической политики в области строительства. На сегодняшний день ячеистый бетон особенно востребован, так как он является практически единственным строительным материалом, позволяющим изготавливать однослойную стену, не требующую дополнительного утепления. При этом ячеистый бетон, как показывает практика, обладает рядом преимуществ по сравнению с другими стеновыми материалами.
Цель одна:пути достижения разные
13.07.2004 - 12:40
Несмотря на более чем 80-летний период развития науки о ячеистом бетоне, он продолжает оставаться предметом серьезных исследований. Насколько высок интерес к этому уникальному материалу, запатентованному в 1923 году шведским изобретателем Эриксоном и переживающему нынче ренессанс, красноречиво продемонстрировал состоявшийся 26–28 мая в Минске 3-й международный научно-практический семинар “Опыт производства и применения ячеистого бетона автоклавного твердения”.
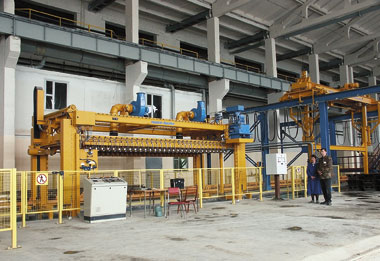 Семинар был организован двумя ведущими научно-исследовательскими институтами страны: НИИ строительных материалов и Белорусским НИИ строительства с участием ЗАО “Могилевский КСИ” и ОАО “Забудова” при информационной поддержке НПООО “Стринко” и бюллетеня “Белорусский строительный рынок”. О том, какое значение придается ячеистому бетону в Беларуси, говорит тот факт, что семинар включен в список важнейших мероприятий 2004 года отраслевого ведомства, а открывал его министр архитектуры и строительства Геннадий Курочкин.
Наиболее массовым, превышающем, кстати, количество слушателей с белорусской стороны, на семинаре было участие российских ученых и строителей, представляющих не только близкие к нам Москву, Санкт-Петербург, Калининград, но и такие отдаленные центры, как Новосибирск, Омск, Ростов-на-Дону. Большую группу ученых и производственников делегировала в столицу Беларуси Украина. Несомненный интерес к мероприятию проявили и немецкие специалисты из компаний — мировых лидеров по выпуску газобетона и оборудования для его производства — Masa-Henke, Wehrhahn, Eckart, Xella. Дополнительным свидетельством тому явилось и то обстоятельство, что функции генерального спонсора семинара взяла на себя Masa International Group (Германия).
Программа научно-практического форума во многом была продиктована пожеланиями его участников, выявившимися еще в процессе подготовки к событию. На обсуждение предложены ключевые проблемы, касающиеся новых аспектов технологии производства и применения ячеистого бетона в строительстве. Но, пожалуй, главной целью, обозначенной многими зарубежными участниками семинара, стало ознакомление с передовым опытом Беларуси, шагнувшей намного дальше соседей как в достижении высоких качественных свойств стройматериала, так и в наращивании производственных мощностей путем реконструкции и модернизации заводов. По этой причине, помимо теоретической части, программа включала посещение ОАО “Забудова”, которое провело модернизацию производства и реально планирует к концу года увеличить свои мощности в полтора раза, и Могилевского комбината строительных изделий, интегрировавшего в свой технологический комплекс формовочно-резательное оборудование Masa-Henke.
